
Métrologie : comment Malcourant répond aux nouvelles exigences de précision
Dernière mise à jour : 30 sept.
L'industrie change de manière de produire et donc de manière de vérifier ce qu'elle produit. Fraisage 5 axes continu, pièces aux géométries toujours plus complexes, tolérances de plus en plus serrées. Les moyens de fabrication ont fait un bond ces dernières années, et les moyens de contrôle doivent suivre au même rythme. Ce n'est plus une étape annexe en bout de chaîne, c'est une compétence à part entière, qui conditionne l'accès aux projets les plus exigeants.
Chez Malcourant, le contrôle de pièces fait partie intégrante de notre chaîne de production. Depuis quelques années maintenant, nous investissons autant dans l'usinage lui-même que dans les outils et méthodes de contrôle.
Des pièces toujours plus exigeantes
Les bureaux d'études conçoivent aujourd'hui des pièces en fonction des moyens de production disponibles sur le marché. Nos clients, qu'ils viennent de l'aérospatial, de l'automobile ou du secteur médical, ne se contentent plus d'une pièce conforme. Ils attendent une preuve documentée de cette conformité, traçable et reproductible d'un opérateur à l'autre.

Un contrôle "à l'œil" ou purement manuel ne suffit plus à répondre à ce niveau d'exigence. Et cette évolution ne concerne plus seulement quelques secteurs de pointe : elle gagne progressivement l'ensemble de l'industrie de précision.
Notre différence : l'agilité d'une PME, la rigueur d'un grand groupe
Nous travaillons avec des acteurs habitués à des standards de suivi et de documentation très élevés. Pour y répondre durablement, nous avons dû nous poser une question simple : En tenant compte de la taille de notre entreprise, qu'est-ce qui va nous permettre de grandir sans perdre ce qui fait notre force ?
La réponse tient en un mot : la flexibilité. Elle se traduit par peu d'inertie, une capacité à réagir vite, à s'adapter à une demande spécifique sans devoir remonter toute une hiérarchie. Mais cette agilité ne vaut que si elle s'accompagne d'habitudes de travail rigoureuses et professionnelles. C'est cette combinaison, plutôt rare à notre échelle, qui est devenue notre signe distinctif.
Pour ce faire, nous avons commencé par chercher à comprendre ce dont le marché a réellement besoin, pour ensuite nous adapter en conséquence. Chez Malcourant, cela se traduit par un système rigoureux de suivi, d’enregistrement, de traçabilité, de contrôle et de documentation, fourni avec chaque pièce. Ces éléments permettent de conserver une trace des opérations réalisées et des contrôles effectués tout au long de la production.

Nous fabriquons avec des machines modernes, en prototype comme en moyenne série, et nous nous assurons que le besoin du client soit respecté jusque dans le détail, certificats matière compris.
Le contrôle au quotidien : deux niveaux d'exigence
Le contrôle des pièces se joue à deux niveaux.
- Le contrôle basique : réflexe ancré dans nos habitudes.
Il est permanent et réalisé même en l’absence de tolérances particulières. Un contrôle visuel permet de vérifier l’état général de la pièce et de détecter d’éventuelles griffes ou anomalies. Au toucher, nous vérifions également la présence éventuelle de bavures. Les dimensions principales sont ensuite vérifiées à l’aide des outils de contrôle adaptés.
- Les exigences spécifiques du client : variables selon les secteurs.
Certains clients demandent des tolérances très précises, avec des documents de contrôle à remplir. Dans ce cas, un contrôle est prévu comme une étape à part entière dans la gamme de production.
Le contrôle est intégré dans notre ERP, qui assure la traçabilité complète de chaque commande : matières, pointages, méthodes, mode opératoire, machines, outils utilisés, et contrôles réalisés.
Lorsque les exigences dimensionnelles ou géométriques le nécessitent, nous adaptons ensuite le moyen de contrôle utilisé, des instruments de mesure manuels jusqu’à la machine à mesurer tridimensionnelle.
Gestion des contrôles dimensionnels
Pour les dimensions simples, le contrôle peut être réalisé directement en production à l’aide d’instruments de mesure manuels. Lorsque les pièces présentent des tolérances géométriques, des exigences de positionnement ou des formes plus complexes, nous pouvons utiliser notre machine à mesurer tridimensionnelle.
Pour les contrôles spécifiques, la machine est programmée en fonction des pièces, et un rapport complet est généré.
Sur un lot de production, le contrôle ne porte pas nécessairement sur chaque pièce. Le niveau de contrôle est défini en fonction des exigences du client et du plan d’échantillonnage retenu. Le nombre de pièces contrôlées est ainsi adapté au niveau d’exigence défini pour le lot.

Le client nous communique le niveau d’AQL attendu et nous définissons alors le nombre de pièces à contrôler en conséquence.
Sur une série de 30 pièces, un échantillon défini selon le plan de contrôle pourra être sélectionné et contrôlé, chaque pièce vérifiée étant précisément identifiée dans le rapport.
Pour garantir cette traçabilité, nous sommes également équipés en marquage laser, notamment pour les clients qui exigent une sérialisation ou un suivi individuel de chaque pièce. Le marquage permet d’associer chaque pièce à son lot et, lorsque nécessaire, à son rapport de contrôle correspondant.
En sortie, nous transmettons un dossier qualité complet comprenant le bon d’envoi, la référence du lot, la matière utilisée, les résultats et écarts mesurés ainsi que le certificat de conformité.
Qualité, conformité et confiance
Pour nos clients, cela se traduit très concrètement : une pièce livrée avec une preuve de sa conformité, une traçabilité complète du contrôle réalisé et un interlocuteur capable d’échanger avec eux sur les tolérances ou lorsqu’une pièce se trouve à la limite des spécifications. C'est cette transparence qui construit, sur la durée, la confiance entre un donneur d'ordre et son fournisseur.
Mais cette garantie ne repose pas uniquement sur le contrôle final. Elle s’appuie sur une démarche de contrôle qui accompagne la pièce tout au long de sa fabrication.
Dans notre atelier, nous distinguons ainsi deux types de non-conformités. Les non-conformités internes sont celles que nous détectons nous-mêmes, à chaque étape de la production, grâce à des contrôles adaptés aux exigences de la pièce. Elles sont relevées, analysées et corrigées avant que la pièce ne quitte l’atelier.
Lorsqu’une non-conformité est identifiée, notre démarche ne consiste pas uniquement à corriger le problème. Conformément aux exigences de l’ISO 9001, nous recherchons la ou les causes racines afin de mettre en place les actions correctives et préventives nécessaires pour éviter que le problème ne se reproduise. Chaque écart devient ainsi une occasion d’améliorer nos méthodes et notre processus de production.
À l’inverse, les non-conformités externes sont celles qui ne seraient détectées qu’après la livraison, par le client. C’est précisément ce que notre organisation cherche à éviter. Nous cherchons donc à identifier les écarts le plus tôt possible, avant qu’ils ne deviennent un problème pour le client.
De manière générale, plus notre capacité de contrôle est précise, complète et adaptée à la complexité des pièces que nous fabriquons, plus nous sommes en mesure de maîtriser leur conformité et d’en apporter la preuve. Un contrôle fiable, systématique et documenté ne constitue donc pas seulement une garantie interne : il devient un véritable outil de confiance pour nos clients. Dans un marché industriel où la documentation et la traçabilité deviennent progressivement des exigences d’accès plutôt que de simples éléments différenciants, cette capacité est essentielle.
Notre nouvelle machine de contrôle
Cette philosophie vient de franchir une nouvelle étape avec l'arrivée d'une machine à mesurer tridimensionnelle « Wenzel LH 87 », une machine à portique CNC conçue pour la mesure de haute précision.
Grâce à son important volume de mesure et à ses équipements de palpage, elle nous permet de contrôler des pièces plus volumineuses, des géométries complexes et des tolérances particulièrement exigeantes, tout en assurant une mesure fiable et traçable.
Son pilotage numérique et son logiciel de mesure Quartis permettent également de préparer les contrôles à partir des fichiers CAO, de sécuriser les opérations et de générer automatiquement des rapports de contrôle détaillés.
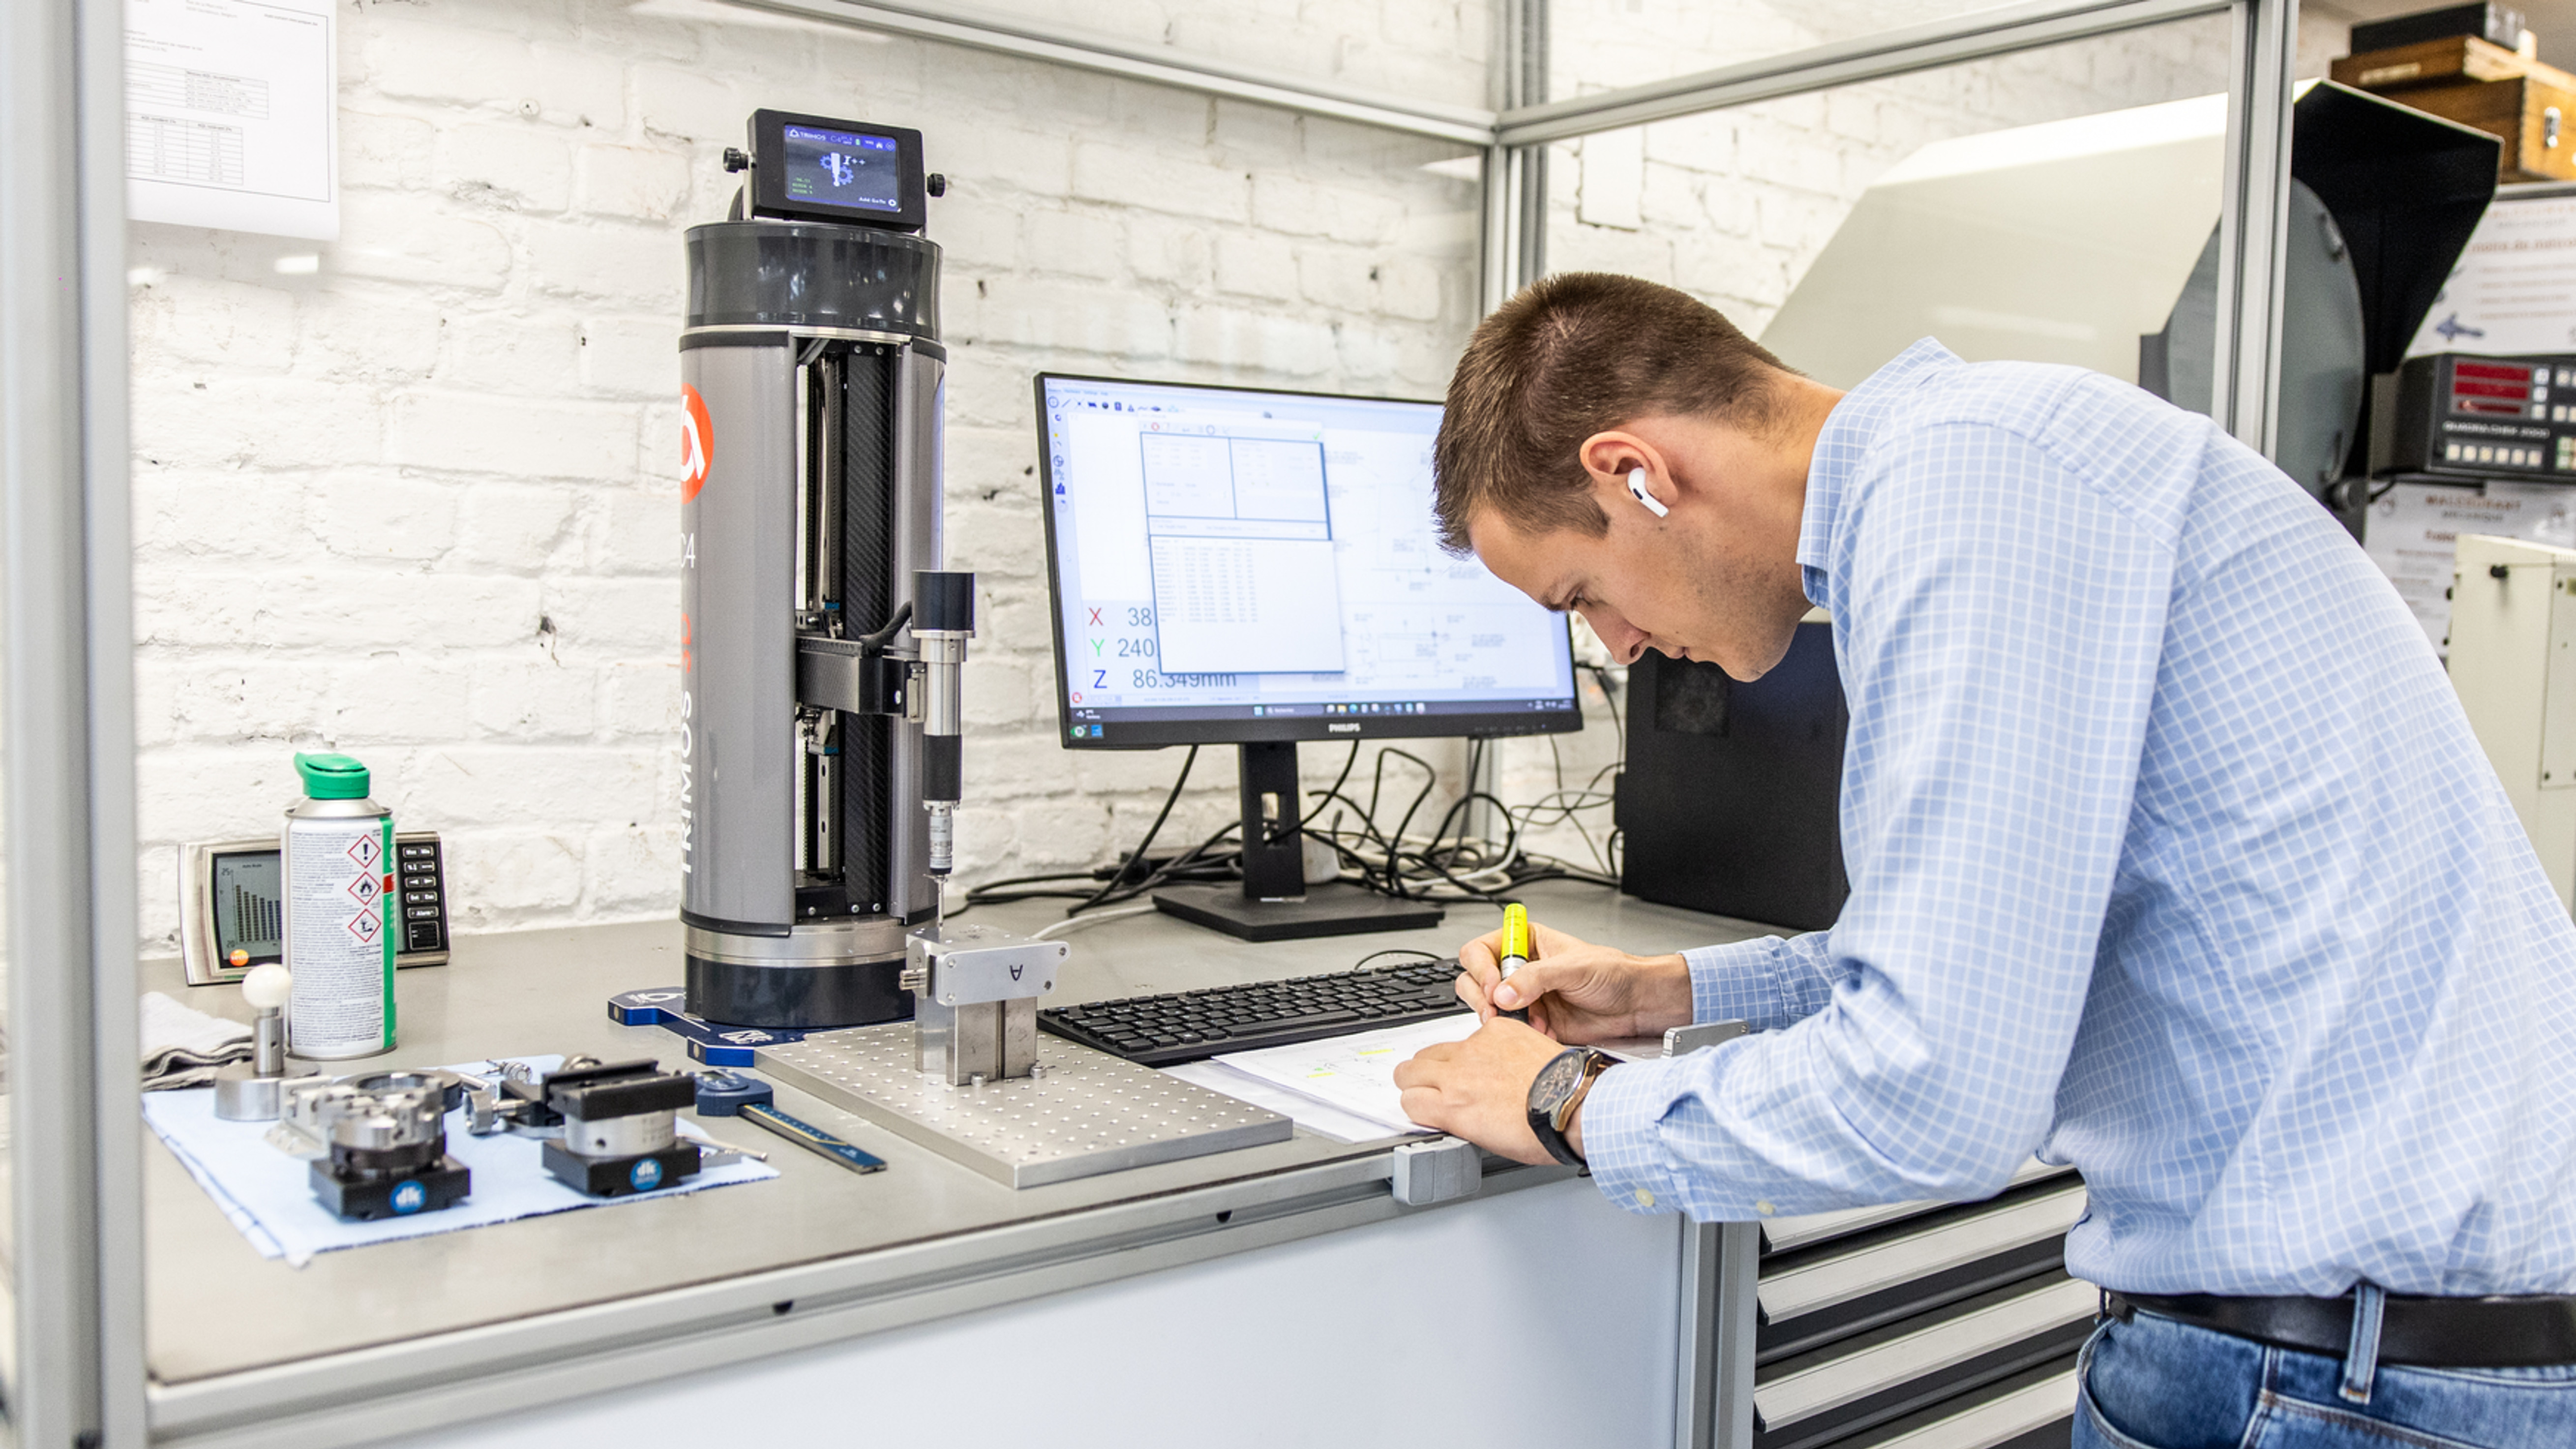
Cette machine vient renforcer un poste de métrologie déjà équipé de notre TRIMOS C4, notre machine de mesure 3D CNC portable. Nous disposons ainsi de deux capacités complémentaires : une mesure mobile, positionnée au plus près de la production, et une mesure fixe de très haute précision pour les contrôles les plus exigeants sur des pièces plus volumineuses ou des tolérances particulièrement serrées.
Un sujet qui va au-delà de Malcourant
Ce mouvement vers plus de traçabilité et de contrôle documenté ne concerne d'ailleurs pas que notre atelier. C'est toute l'industrie de précision européenne, et wallonne en particulier, qui doit s'adapter pour rester compétitive face à des zones où le prix seul ne suffira jamais à nous départager.
L'industrie change et ne cessera pas d’évoluer. Les pièces vont continuer à se complexifier, les exigences à se préciser, et les clients à devenir plus pointus dans leurs demandes. Ce ne sont pas les fournisseurs qui dictent les règles du jeu, mais les clients, à travers leurs besoins.
C’est là que notre flexibilité prend tout son sens. Nous ne faisons pas que réagir rapidement aux commandes urgentes mais nous évoluons avec le marché, nous investissons au bon moment et nous faisons de chaque nouvelle exigence une occasion de progresser plutôt qu'une contrainte à subir.
Nous en parlons plus largement dans La Gazette, supplément Trends Tendances.
Malcourant Group
Septembre 2026
